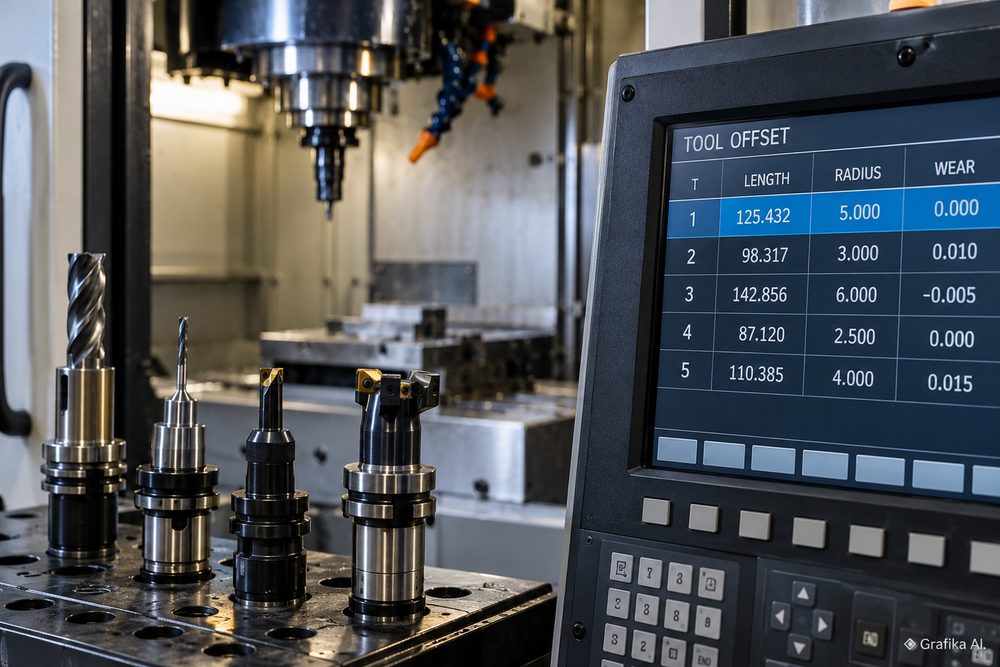
Offsety narzędzi w maszynie CNC – do czego służą i w jaki sposób je ustawiać?
Wystarczy błędna korekta długości frezu o 1 mm, żeby narzędzie weszło w materiał głębiej, niż przewiduje program. Przy nieprawidłowym offsecie promienia detal może z kolei wyjść poza tolerancję, mimo że sam kod NC jest poprawny. Offsety narzędzi CNC, nazywane również korektorami narzędziowymi, pozwalają sterowaniu uwzględnić rzeczywiste wymiary narzędzia, jego położenie oraz zużycie krawędzi skrawającej. Dzięki nim nie trzeba przepisywać całego programu po każdej wymianie frezu czy płytki tokarskiej. Trzeba jednak wiedzieć, który parametr odpowiada za konkretny wymiar. Przypadkowe poprawianie wartości w tabeli offsetów to jeden z prostszych sposobów na zniszczenie detalu, a w skrajnym przypadku także narzędzia lub obrabiarki.
Do czego służą offsety narzędzi w maszynach CNC?
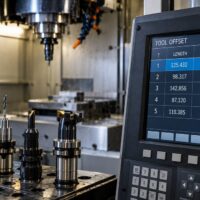
Offset narzędzia jest informacją dla sterowania, jak uwzględnić geometrię rzeczywistego narzędzia podczas wykonywania programu. Program określa zaplanowaną obróbkę, natomiast korektory pozwalają przeliczyć ją na właściwe położenie krawędzi skrawającej.
W praktyce stosuje się trzy podstawowe rodzaje korekcji:
- Offset długości narzędzia – kompensuje odległość końcówki narzędzia od ustalonego punktu odniesienia. Jest szczególnie istotny podczas frezowania i wiercenia, kiedy kolejne narzędzia mają różne długości.
- Offset promienia narzędzia – pozwala sterowaniu uwzględnić promień frezu lub zaokrąglenie naroża płytki tokarskiej przy obliczaniu toru obróbki. We frezowaniu konturowym umożliwia obróbkę według zadanego konturu z odpowiednim odsunięciem środka frezu.
- Korekcja zużycia (wear offset) – służy do wprowadzania niewielkich poprawek wynikających ze zużywania ostrza lub odchyłek ujawnionych podczas pomiaru detalu. Zazwyczaj jest oddzielona od podstawowych danych geometrycznych narzędzia.
Przykład z frezarki: dwa narzędzia mają długości pomiarowe odpowiednio 120,00 i 145,00 mm, określone względem tej samej bazy. Różnica wynosi 25 mm. Gdyby obrabiarka nie uwzględniła tej różnicy, końcówki narzędzi znalazłyby się w innych położeniach mimo identycznego położenia wrzeciona. Poprawna korekcja długości umożliwia wykorzystanie tych narzędzi w jednym programie bez ręcznego przeliczania każdej współrzędnej Z.
Podobnie działa korekcja promienia. Frez nominalnie o średnicy 10 mm po pomiarze może mieć rzeczywistą średnicę 9,96 mm, czyli promień 4,98 mm zamiast 5,00 mm. Przy obróbce konturu z aktywną kompensacją promienia sterowanie może uwzględnić tę różnicę bez zmiany współrzędnych nominalnego konturu.
Jest jednak haczyk. Jeżeli program CAM zawiera już tor środka frezu obliczony z uwzględnieniem średnicy narzędzia i nie korzysta z dodatkowej korekcji konturu, sama zmiana promienia w tabeli nie musi wpłynąć na obrabiany wymiar. Z kolei zastosowanie pełnej kompensacji po raz drugi może spowodować istotną odchyłkę.
Nie wolno mylić offsetów narzędziowych z przesunięciem punktu zerowego przedmiotu, np. G54. Pierwsze opisują narzędzie, a drugie położenie układu współrzędnych obrabianego detalu. Jeżeli po przełożeniu przedmiotu wszystkie narzędzia pracują 0,20 mm za wysoko, poprawianie każdego korektora długości osobno nie usuwa przyczyny. Najpierw trzeba sprawdzić bazowanie detalu i aktywne przesunięcie zera.
Na tokarkach CNC istotne są również korektory położenia ostrza w osiach X i Z, promień naroża płytki oraz orientacja ostrza. To szczególnie ważne przy toczeniu stożków i łuków. Zastosowanie płytki o promieniu naroża 0,8 mm zamiast 0,4 mm bez odpowiedniej aktualizacji danych może zmienić geometrię gotowego konturu, nawet gdy nominalna średnica prostego walca pozostaje prawidłowa.
Jak prawidłowo mierzyć i ustawiać offsety narzędzi?
Ustawianie offsetów zaczyna się od ustalenia bazy pomiarowej, a nie od wpisania liczby do tabeli korektorów. Wynik pomiaru ma sens tylko wtedy, gdy odpowiada sposobowi definiowania długości i położenia narzędzia w konkretnej obrabiarce.
Do pomiarów wykorzystuje się najczęściej sondy narzędziowe zamontowane w maszynie, zewnętrzne przyrządy do ustawiania narzędzi (presettery), czujniki oraz procedury pomiaru ręcznego. Każda metoda ma swoje ograniczenia.
Sonda narzędziowa ma przewagę przy produkcji seryjnej i częstych wymianach narzędzi. Pozwala ograniczyć ręczne wprowadzanie danych i usprawnia kontrolę długości lub średnicy. Nie zwalnia jednak z kontroli czystości powierzchni pomiarowych i kalibracji. Wiór pozostawiony na styku pomiarowym albo zabrudzona końcówka sondy mogą dać błędny wynik, który sterowanie potraktuje jak prawidłową geometrię.
Pomiar ręczny ma sens przy pojedynczych ustawieniach, szczególnie gdy maszyna nie dysponuje automatycznym systemem pomiarowym. Jest jednak bardziej zależny od operatora. Przykładowo metoda kontaktu z kartką papieru nie jest dobrym sposobem na potwierdzanie korekcji wymagających dokładności rzędu 0,01 mm – grubość papieru, nacisk i wyczucie kontaktu pogarszają powtarzalność.
Bezpieczna kolejność przygotowania offsetów obejmuje:
- Sprawdzenie narzędzia i sterowania. Należy potwierdzić numer narzędzia, właściwy rekord korektora, jednostki, aktywny układ współrzędnych i sposób interpretacji poszczególnych wartości.
- Pomiar geometrii względem ustalonej bazy. Długość, promień lub położenie ostrza muszą pochodzić z rzeczywistego pomiaru, a nie wyłącznie z nominalnego oznaczenia narzędzia.
- Weryfikację danych geometrycznych i korekcji zużycia. Nowego pomiaru geometrii nie należy bezrefleksyjnie dodawać do starej korekcji wear, ponieważ można w ten sposób podwójnie skompensować tę samą różnicę.
- Kontrolę wywoływanych korektorów. Trzeba sprawdzić, czy program odwołuje się do właściwego zestawu danych i czy przewidziana kompensacja jest aktywna.
- Próbne sprawdzenie procesu. Przed obróbką należy skontrolować tor narzędzia, położenie względem mocowania i bezpieczne odległości, wykorzystując symulację oraz procedury próbnego uruchomienia przewidziane dla danej maszyny. Dopiero pomiar próbnego detalu uzasadnia ewentualną korekcję zużycia.
Duże znaczenie ma rodzaj sterowania. Na frezarkach z Fanuc korekcja długości jest typowo wywoływana przez G43 z adresem H, a kompensacja promienia przez G41/G42 z odpowiednim korektorem D. W Sinumerik 840D adres D służy do wyboru rekordu korekcji aktywnego narzędzia, który może obejmować także dane długości; korekcję toru o promień aktywuje się osobno. W Heidenhain iTNC 530 tabela narzędzi zawiera m.in. długość L, promień R oraz wartości różnicowe DL i DR. W programowaniu dialogowym kompensację promienia można realizować przez RL lub RR.
Oznaczenia te nie są zamienne. Co więcej, producent obrabiarki może skonfigurować sposób aktywowania korekcji inaczej niż w przykładowych programach szkoleniowych. Dlatego właściwą procedurę wprowadzania i zatwierdzania wartości ustala się według instrukcji konkretnej maszyny oraz jej parametrów, pod nadzorem uprawnionej osoby.
Przykład z toczenia: rysunek przewiduje średnicę 40,00 mm, a pomiar po przejściu wykańczającym daje 40,06 mm. Nadmiar wynosi 0,06 mm na średnicy, co odpowiada 0,03 mm na promieniu.
To nie oznacza automatycznie, że do dowolnego pola korektora X trzeba wpisać −0,03 mm. Na tokarkach programowanie osi X może odbywać się w średnicy lub w promieniu, a sposób prezentowania i przeliczania korekcji również zależy od sterowania. Przy programowaniu średnicowym zmiana średnicy o 0,06 mm odpowiada fizycznemu przesunięciu promieniowemu o 0,03 mm. Wartość wpisywana do korektora i jej znak muszą odpowiadać konfiguracji konkretnej maszyny.
Jeżeli odchyłka jest niewielka, powtarzalna i wynika ze zużycia ostrza, korekcja wear jest uzasadniona. Jeżeli średnica zmienia się nieregularnie, trzeba najpierw sprawdzić zamocowanie płytki, jej uszkodzenie, ugięcie narzędzia, temperaturę procesu i warunki skrawania. Kompensowanie niestabilnej obróbki kolejnymi wpisami w tabeli zwykle tylko utrudnia znalezienie przyczyny.
Najczęstsze błędy w ustawianiu offsetów i sposoby ich uniknięcia
Jednym z bardziej kosztownych błędów jest przypisanie poprawnego pomiaru do niewłaściwego korektora. Frez może mieć prawidłowo zmierzoną długość, ale jeżeli program przywoła rekord innego narzędzia, sterowanie zastosuje nieodpowiednią wartość. Przy różnicy długości wynoszącej kilkanaście milimetrów nie chodzi już o wadliwy wymiar detalu. Pojawia się realne ryzyko kolizji.
Drugi problem to poprawianie offsetów bez ustalenia, czy błąd dotyczy jednego narzędzia, czy całej operacji. Załóżmy, że na frezarce po zmianie zamocowania wszystkie powierzchnie wykonywane kilkoma narzędziami wychodzą o 0,15 mm niżej od oczekiwanego poziomu. Jeżeli odchyłka występuje konsekwentnie, najpierw należy zweryfikować bazę przedmiotu, przesunięcie zera oraz zamocowanie. Inaczej jest, gdy tylko jeden frez obrabia powierzchnię na błędnej wysokości. Wtedy kontrola długości tego narzędzia i jego aktywnego korektora ma pierwszeństwo.
Problematyczne bywa również pozostawianie narastających korekcji zużycia po wymianie ostrza. Operator może przez kilka kolejnych detali kompensować stopniowe zużywanie się płytki, a następnie założyć nową, pozostawiając poprzednie wartości. Wynik pierwszego przejścia po wymianie będzie wtedy obciążony nieaktualną korekcją. Zanim rozpocznie się produkcja, trzeba zweryfikować geometrię nowego ostrza i stan powiązanych korektorów.
Tego rodzaju błędy najlepiej poznawać w kontrolowanych warunkach. Przykładem szkolenia obejmującego pomiary, ustawianie punktów zerowych i korektory narzędziowe jest kurs Operator-Programista CNC poziom I prowadzony przez wrocławską Numerikę, której ofertę przedstawia www.numerika.pl. Zajęcia odbywają się przy ul. Buforowej 4A we Wrocławiu. Kurs trwa 8 dni i obejmuje 80 godzin: 10 godzin teorii, 30 godzin ćwiczeń na symulatorach oraz 40 godzin zajęć praktycznych przy obrabiarkach przemysłowych.
Uczestnicy pracują m.in. z frezarką DMG Mori EcoMill 600V ze sterowaniem Sinumerik 840D oraz tokarką Hyundai WIA 230LMA z Fanuc 0i Manual Guide. W części symulacyjnej wykorzystywany jest również Heidenhain iTNC 530. To przydatne zestawienie, ponieważ pokazuje różnice między systemami, których nie da się nauczyć wyłącznie przez zapamiętanie kilku G-kodów.
Praktyka odbywa się w dwóch grupach liczących maksymalnie po sześć osób, pod opieką dwóch instruktorów. 40 godzin zajęć przy obrabiarkach nie oznacza jednak 40 godzin samodzielnego sterowania maszyną dla każdego kursanta. Szkolenie przeznaczone jest dla początkujących, wymaga podstawowej obsługi komputera i wykonania przygotowania na platformie INTRO. Dostępny jest też wariant hybrydowy oraz oddzielny kurs 40-godzinny.
Na 22 października 2026 r. strona kursu prezentuje cenę promocyjną 2999 zł brutto z przekreśloną kwotą 3199 zł, natomiast tabela informacyjna nadal podaje 3199 zł. Przed zapisem trzeba potwierdzić aktualną cenę i wybrany wariant szkolenia. Opcjonalny certyfikat TÜV SÜD kosztuje dodatkowo 400 zł brutto. Samo ukończenie kursu nie gwarantuje zatrudnienia ani uprawnień do samodzielnej obsługi dowolnej obrabiarki bez odpowiedniego instruktażu stanowiskowego.
Przy wyborze szkolenia największe znaczenie ma możliwość samodzielnego wykonania pomiaru, zinterpretowania korekcji i zweryfikowania rezultatu pod nadzorem instruktora. Jeżeli uczestnik tylko obserwuje gotowe nastawy, poznaje interfejs, ale nie uczy się rozpoznawania błędów. Właśnie ta różnica staje się istotna podczas pierwszej samodzielnej zmiany narzędzia w zakładzie.
FAQ – najczęstsze pytania o offsety narzędzi CNC
Czy offset narzędzia i przesunięcie G54 oznaczają to samo?
Nie. Offset narzędzia opisuje jego geometrię lub położenie ostrza, natomiast G54 określa przesunięcie układu współrzędnych przedmiotu. Błąd dotyczący wszystkich narzędzi może wskazywać na niewłaściwe bazowanie, a nie na kilka jednocześnie nieprawidłowych długości.
Czy po każdej wymianie frezu trzeba ponownie ustawiać offset?
Trzeba zweryfikować rzeczywistą geometrię i prawidłowość przypisanego korektora. Przy przygotowanych wcześniej i wiarygodnie zmierzonych zestawach narzędziowych można wykorzystać istniejące dane, o ile odpowiadają aktualnemu narzędziu i sposobowi jego mocowania. Po zmianie wysunięcia narzędzia z oprawki wcześniejszy pomiar długości przestaje być aktualny.
Czym różni się offset geometryczny od korekcji zużycia?
Offset geometryczny opisuje podstawowe wymiary lub położenie narzędzia względem przyjętej bazy. Korekcja zużycia umożliwia wprowadzanie małych poprawek bez nadpisywania tych podstawowych danych. Takie rozdzielenie ułatwia diagnostykę i wymianę ostrzy.
Czy korekta X o 0,02 mm na tokarce zawsze zmieni średnicę o 0,04 mm?
Nie. Taki skutek odpowiadałby zmianie położenia promieniowego o 0,02 mm, ale korektory X mogą działać w jednostkach średnicy lub promienia. Przed zmianą trzeba sprawdzić ustawienia sterowania i znaczenie konkretnego pola korektora.
Czy można poprawiać offset podczas pracy automatycznej?
Nie należy tego robić bez zatwierdzonej procedury. Zmiana korektora może zadziałać natychmiast, przy kolejnym ruchu albo dopiero po ponownym wywołaniu danych – zależy to od sterowania i konfiguracji maszyny. Nieprzewidziana zmiana położenia narzędzia grozi kolizją.
Co sprawdzić najpierw, gdy obrabiany detal nie trzyma wymiaru?
Najpierw powtórz pomiar detalu odpowiednim, sprawdzonym przyrządem. Następnie ustal, czy odchyłka dotyczy jednego narzędzia, czy wszystkich operacji. Sprawdź aktywny numer narzędzia, przypisany korektor, bazę przedmiotu i stan ostrza. Dopiero po ustaleniu przyczyny koryguj właściwy parametr – nie zmieniaj offsetu na podstawie samego przypuszczenia co do znaku lub wartości poprawki.