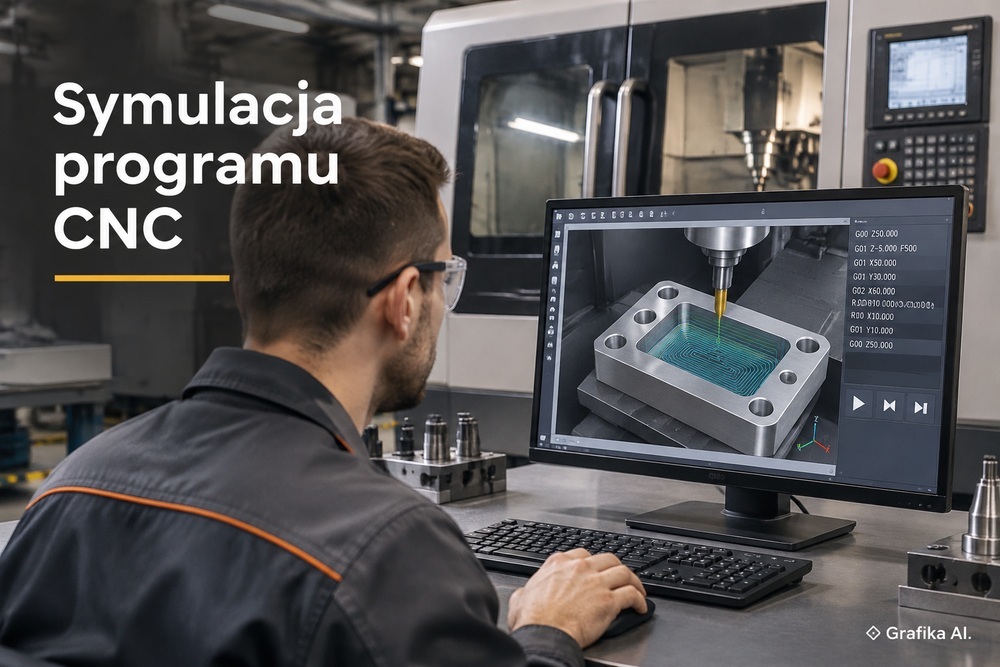
Jak korzystać z symulatora CNC do sprawdzania programów przed uruchomieniem maszyny?
Program CNC, który poprawnie wygląda na ekranie, nie zawsze zachowa się tak samo na obrabiarce. Błąd w korekcji długości narzędzia, niewłaściwie ustawiony punkt zerowy albo nieprzewidziany ruch szybki mogą doprowadzić do uszkodzenia frezu, uchwytu, mocowania, a nawet elementów maszyny. Dlatego przed uruchomieniem obróbki warto przeprowadzić symulację programu CNC, najlepiej na modelu odpowiadającym rzeczywistej konfiguracji stanowiska.
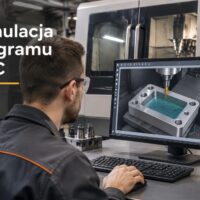
Symulator pozwala sprawdzić kolejność operacji, przebieg toru narzędzia, głębokość skrawania i potencjalne kolizje. Trzeba jednak wiedzieć, co dokładnie weryfikuje dane oprogramowanie. Prosty podgląd ścieżki narzędzia nie daje takich samych możliwości jak symulacja usuwania materiału z uwzględnieniem geometrii maszyny, uchwytów i mocowań. Dobrze przeprowadzona kontrola powinna obejmować zarówno poprawność kodu G, jak i warunki, w których program zostanie wykonany.
Jak przygotować symulator CNC i odwzorować rzeczywiste stanowisko obróbcze?
Pierwszym krokiem nie powinno być wczytanie programu i naciśnięcie przycisku Start. Najpierw trzeba skonfigurować symulator tak, aby odpowiadał konkretnej obrabiarce. W przeciwnym razie nawet prawidłowo wyglądająca symulacja może dawać fałszywe poczucie bezpieczeństwa.
Podstawowe znaczenie mają cztery elementy:
- Typ maszyny CNC – frezarka trzyosiowa, centrum obróbcze cztero- lub pięcioosiowe oraz tokarka mają odmienne możliwości ruchowe i ograniczenia.
- Układ sterowania – program musi być zgodny z dialektem używanym przez sterownik, np. Fanuc, Siemens lub Heidenhain. Różnice dotyczą między innymi cykli obróbkowych, funkcji pomocniczych i interpretacji wybranych poleceń.
- Geometria narzędzi – należy wprowadzić średnicę frezu, jego długość, promień naroża, a w dokładniejszej symulacji również geometrię oprawki.
- Mocowanie i półfabrykat – model powinien uwzględniać wymiary materiału, imadło, szczęki, śruby mocujące i inne elementy znajdujące się w przestrzeni roboczej.
Szczególnie istotna jest zgodność konfiguracji symulatora z postprocesorem CAM. Sam podgląd ścieżki wygenerowanej w systemie CAM nie wystarczy. Ostateczny program NC może zawierać dodatkowe ruchy, zmienione wartości parametrów lub polecenia specyficzne dla sterowania. Dlatego należy symulować przede wszystkim gotowy kod po postprocesowaniu, a nie wyłącznie projektowaną trajektorię narzędzia.
Przykład z praktyki: operator przygotowuje frezowanie kieszeni o wymiarach 60 × 30 mm i głębokości 5 mm w aluminiowej płycie. Wykorzystuje frez palcowy o średnicy 10 mm i wykonuje obróbkę na dwóch poziomach, po 2,5 mm głębokości. Jeżeli w symulatorze zostanie ustawiony wyłącznie półfabrykat i frez, ale pominięte imadło oraz oprawka, program może przejść kontrolę bez błędów. Tymczasem podczas rzeczywistej obróbki oprawka może zbliżyć się niebezpiecznie do szczęki imadła.
W takiej sytuacji dokładniejsze odwzorowanie stanowiska ma bezpośrednie uzasadnienie. Nie ma natomiast potrzeby budowania skomplikowanego modelu całej obrabiarki, jeśli sprawdzany jest prosty program na trzyosiowej frezarce, a oprogramowanie nie oferuje symulacji ruchów całej maszyny. Zakres konfiguracji powinien odpowiadać ryzyku konkretnej operacji.
Przed uruchomieniem symulacji sprawdź następujące ustawienia. Oznaczenia kodów podane w przykładach są typowe dla sterowań frezarskich FANUC i pokrewnych dialektów.
- jednostki programowania: G20 dla cali lub G21 dla milimetrów;
- tryb pozycjonowania: G90 (absolutny) albo G91 (przyrostowy);
- aktywną płaszczyznę obróbki, np. G17 dla płaszczyzny XY;
- układ współrzędnych przedmiotu, np. G54;
- wartości korekcji długości i promienia narzędzia;
- pozycję bazową oraz bezpieczne wysokości przejazdów.
Pomylenie G90 z G91 potrafi całkowicie zmienić przebieg ruchów. Podobnie nieprawidłowe przypisanie korekcji G43 H może spowodować, że narzędzie znajdzie się na innej wysokości, niż zakładał programista. To błędy, które trzeba wyeliminować jeszcze przed analizowaniem jakości samej ścieżki.
Jak sprawdzić tor narzędzia, kolizje i poprawność kodu G?
Po przygotowaniu stanowiska można przejść do właściwej symulacji. Najlepiej wykonać ją etapami, zamiast ograniczać kontrolę do obejrzenia końcowego obrazu obróbki.
Na początek warto rozróżnić trzy poziomy sprawdzania programu:
1. Podgląd toru narzędzia (Backplot)
Pokazuje ruchy narzędzia zapisane w programie. Pozwala wychwycić między innymi:
- nieprawidłowe kierunki przejazdów;
- pominięte fragmenty konturu;
- błędne współrzędne punktów;
- nieoczekiwane ruchy szybkie;
- niewłaściwą kolejność operacji.
To dobry sposób na szybką kontrolę programu, ale nie wystarcza do oceny wszystkich zagrożeń. Sam tor narzędzia nie pokazuje bowiem w pełni, jak zachowa się oprawka w kontakcie z mocowaniem ani ile materiału zostanie usunięte.
2. Symulacja usuwania materiału
W tym trybie program pokazuje, jak zmienia się półfabrykat podczas kolejnych przejść narzędzia. Można sprawdzić, czy pozostawiono naddatek, czy nie wybrano zbyt dużej ilości materiału i czy powierzchnie zostały obrobione zgodnie z założeniami.
Przykładowo, jeżeli kieszeń ma mieć głębokość 5 mm, symulator pozwala sprawdzić, czy program rzeczywiście wykonuje obróbkę do wymaganej wartości, czy zatrzymuje się na głębokości 4 mm z powodu błędnej współrzędnej Z. Widać również sytuacje, w których narzędzie przejeżdża po wcześniej obrobionej powierzchni lub pozostawia niezamierzony fragment materiału.
3. Symulacja maszyny i wykrywanie kolizji
To najbardziej rozbudowany poziom kontroli. Oprócz narzędzia uwzględnia geometrię obrabiarki, oprawki, mocowania i elementów konstrukcyjnych. W zależności od oprogramowania może również wykrywać przekroczenie zakresu osi oraz niebezpieczne ruchy głowicy lub stołu.
Przy analizie kolizji należy zwrócić szczególną uwagę na:
- ruchy szybkie G00 wykonywane pomiędzy operacjami;
- dojazd narzędzia do powierzchni materiału;
- zmianę narzędzia i pozycję wymiany;
- wycofanie narzędzia po zakończeniu obróbki;
- przejazdy w pobliżu szczęk imadła i uchwytów;
- ruchy osi obrotowych w maszynach wieloosiowych.
Praktyczny przykład: program przewiduje frezowanie kieszeni, a następnie przejazd do kolejnego otworu oddalonego o 80 mm. Operator sprawdza symulację i widzi, że narzędzie wykonuje ruch G00 na wysokości Z = 5 mm. Sam przejazd między współrzędnymi XY jest prawidłowy, ale na tej wysokości frez może przeciąć obszar zajmowany przez wystający element mocowania.
Rozwiązaniem jest zmiana kolejności ruchów: najpierw bezpieczne wycofanie narzędzia w osi Z, a dopiero później przejazd szybki do kolejnej pozycji. Nie wystarczy jednak wpisać uniwersalnej wysokości bezpieczeństwa. Trzeba uwzględnić najwyższy punkt mocowania, długość narzędzia i geometrię oprawki.
Nie należy również ignorować ostrzeżeń symulatora tylko dlatego, że program kończy się bez komunikatu o błędzie. Ostrzeżenie dotyczące nieobsługiwanej funkcji M, nieznanego cyklu lub przekroczenia zakresu osi wymaga wyjaśnienia. Oprogramowanie, które nie rozumie danego polecenia, nie może wiarygodnie potwierdzić jego prawidłowego wykonania.
Istotne ograniczenie: nawet zaawansowana symulacja nie gwarantuje wykrycia wszystkich problemów. Nie zastępuje oceny sił skrawania, sztywności mocowania, drgań, zużycia narzędzia ani rzeczywistych warunków odprowadzania wiórów. Symulator sprawdza przede wszystkim modelowany przebieg operacji, a nie wszystkie fizyczne zjawiska zachodzące podczas skrawania.
Jak bezpiecznie przejść od symulacji do uruchomienia programu na maszynie?
Po uzyskaniu poprawnego wyniku symulacji program można przygotować do pierwszego uruchomienia na obrabiarce. Nie oznacza to jednak, że należy od razu wykonać pełną obróbkę z docelowymi parametrami.
Najpierw trzeba porównać konfigurację symulatora z rzeczywistym stanowiskiem. W szczególności należy sprawdzić, czy operator używa tego samego układu współrzędnych, tych samych narzędzi i identycznych wartości korekcji. Nawet dobrze przeprowadzona symulacja nie pomoże, jeśli w maszynie aktywny jest inny punkt zerowy niż G54 wykorzystany w programie.
Przed pierwszym uruchomieniem warto zastosować następującą procedurę:
- Sprawdź wersję programu NC. Upewnij się, że na sterowaniu znajduje się dokładnie ten plik, który przeszedł symulację. Zmiana choćby kilku współrzędnych po kontroli oznacza konieczność ponownego sprawdzenia zmodyfikowanego fragmentu.
- Zweryfikuj narzędzia. Porównaj numery narzędzi T z tabelą narzędzi, a wartości korekcji H i D z rzeczywistymi ustawieniami sterownika.
- Sprawdź punkt zerowy. Upewnij się, że detal jest zamocowany zgodnie z przyjętym układem współrzędnych i że wartość G54 odpowiada rzeczywistemu położeniu przedmiotu.
- Wykonaj próbę przejazdu. Jeżeli konstrukcja maszyny i instrukcja producenta na to pozwalają, przeprowadź przejazd kontrolny bez skrawania, z narzędziem na odpowiednio dobranej bezpiecznej wysokości.
- Uruchom program w trybie pojedynczego bloku. Kontroluj kolejne instrukcje, zwłaszcza pierwsze dojazdy, zmianę narzędzia, uruchomienie wrzeciona i wejście w materiał.
- Kontroluj prędkości i posuwy. Przy pierwszym uruchomieniu korzystaj z odpowiednio ograniczonych wartości override, zgodnie z procedurą obowiązującą na danej maszynie. Nie traktuj ich jednak jako zabezpieczenia przed błędną współrzędną lub kolizją.
Szczególnie ostrożnie należy podchodzić do ruchów szybkich. Funkcja pojedynczego bloku pozwala zatrzymać program po wykonaniu instrukcji, ale nie sprawia automatycznie, że każdy ruch jest bezpieczny. Operator musi kontrolować aktualną pozycję narzędzia i przewidywać następny ruch.
Przy pierwszym wykonaniu nowego programu dobrym rozwiązaniem jest również obróbka próbna na materiale o odpowiednich wymiarach, jeżeli pozwalają na to warunki produkcji. Po wykonaniu pierwszej sztuki trzeba sprawdzić jej wymiary, głębokości, położenie otworów i jakość powierzchni. Pomiar pozwala wykryć między innymi błędne przesunięcie układu współrzędnych lub niewłaściwą korekcję narzędzia, których sama kontrola kolizji nie musi ujawnić.
Osoby rozpoczynające pracę z obrabiarkami powinny opanować również ręczne czytanie i analizowanie kodu G. Samo korzystanie z symulatora bez rozumienia instrukcji sterujących utrudnia ocenę komunikatów i rozpoznawanie błędów. Praktyczna nauka programowania, obsługi sterowania i przygotowania stanowiska CNC pozwala lepiej zrozumieć, dlaczego określone ruchy są niebezpieczne oraz jak poprawnie przygotować program do wykonania. Materiały szkoleniowe i ćwiczenia związane z tym zakresem obejmuje również kurs programowania operatora CNC.
Najważniejsza zasada: symulację należy powtórzyć po każdej zmianie, która wpływa na tor narzędzia, korekcje, kolejność operacji lub warunki mocowania. Nie należy traktować raz sprawdzonego programu jako bezpiecznego w każdej kolejnej konfiguracji stanowiska.
FAQ – najczęstsze pytania o symulację programów CNC
Czy symulator CNC zastępuje próbne uruchomienie programu na maszynie?
Nie. Symulator wykrywa błędy w modelowanym przebiegu obróbki, ale nie zastępuje kontroli rzeczywistych narzędzi, mocowania, punktu zerowego i parametrów maszyny.
Czy wystarczy sprawdzić program w systemie CAM?
Nie zawsze. Najlepiej sprawdzić również gotowy kod NC po postprocesowaniu, ponieważ może zawierać polecenia i ruchy niewidoczne w pierwotnej symulacji CAM.
Jakie błędy symulator wykrywa najczęściej?
Między innymi nieprawidłowe współrzędne, nieoczekiwane ruchy narzędzia, kolizje z zamodelowanymi elementami, przekroczenie zakresów osi i nieprawidłowe usuwanie materiału.
Czy można symulować programy dla Fanuc, Siemens i Heidenhain w jednym oprogramowaniu?
Tak, wiele zaawansowanych symulatorów obsługuje różne systemy sterowania, ale trzeba wybrać właściwy dialekt i sprawdzić obsługę konkretnych cykli oraz funkcji maszyny.
Kiedy trzeba ponownie wykonać symulację?
Po zmianie kodu NC, narzędzia, korekcji, mocowania, punktu zerowego lub parametrów wpływających na przebieg obróbki. Dotyczy to również zmian wprowadzonych ręcznie na sterowaniu.
Od czego zacząć sprawdzanie nowego programu CNC?
W pierwszej kolejności zweryfikuj jednostki, tryb G90/G91, układ współrzędnych G54 oraz korekcje długości narzędzi. Następnie sprawdź ruchy szybkie G00 i przejazdy w pobliżu mocowania. Dopiero po wyeliminowaniu tych zagrożeń przejdź do oceny jakości ścieżki i parametrów skrawania.
Więcej informacji na: https://www.numerika.pl/kurs-programowanie-operator-cnc