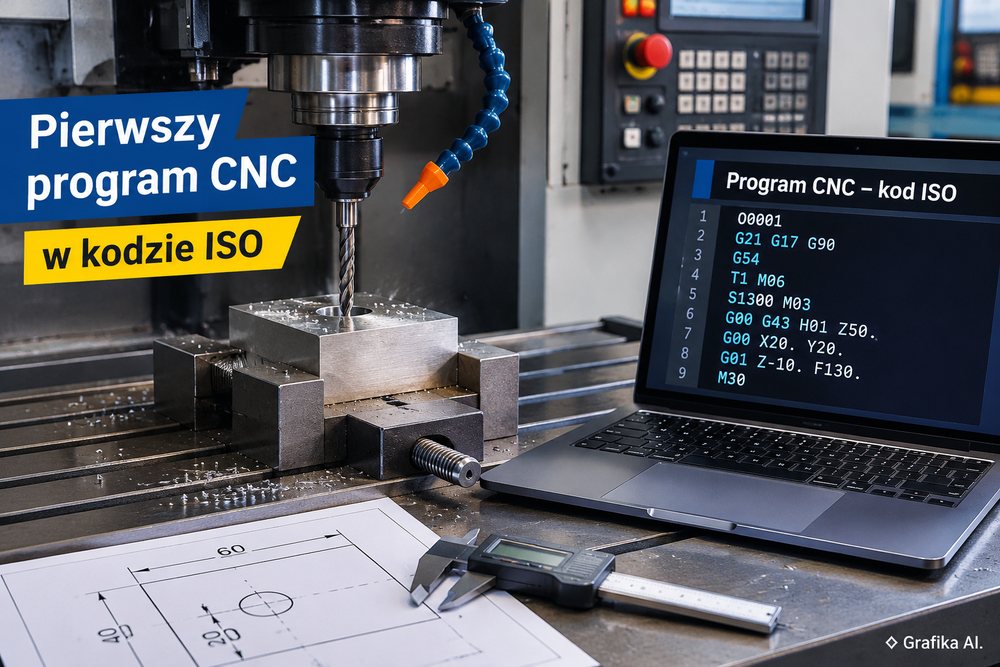
Jak napisać pierwszy program CNC w kodzie ISO krok po kroku?
Pierwszy program CNC w kodzie ISO najlepiej zacząć od prostej operacji, której każdy ruch można łatwo sprawdzić. Nie ma sensu od razu programować skomplikowanego konturu, kieszeni czy kilku przejść narzędzia. Na początek wystarczy pojedynczy otwór wykonany na frezarce CNC. Taka operacja pozwala przećwiczyć najważniejsze polecenia G i M, ustawienie punktu zerowego, dobór parametrów skrawania oraz kontrolę położenia narzędzia.
Kod ISO opiera się na blokach poleceń, w których określa się między innymi rodzaj ruchu, współrzędne osi, prędkość wrzeciona i posuw. Poszczególne instrukcje muszą występować w odpowiedniej kolejności. Jeden błędny parametr, nieprawidłowa korekcja długości narzędzia albo źle ustawione zero przedmiotu mogą doprowadzić do uszkodzenia wiertła, imadła, a nawet obrabiarki.
Poniżej znajduje się przykład pierwszego programu dla frezarki pionowej CNC ze sterowaniem w składni zbliżonej do Fanuc. Na jego podstawie można przejść od przygotowania stanowiska do sprawdzenia i uruchomienia kodu.
1. Przygotuj obrabiarkę, narzędzie i układ współrzędnych
Zanim powstanie pierwsza linia programu, trzeba dokładnie określić, co maszyna ma wykonać. Programista nie powinien zaczynać od wpisywania kodów G, lecz od rysunku detalu i ustalenia kolejności czynności technologicznych.
Przyjmijmy konkretny przykład:
- Obrabiarka: pionowa frezarka CNC z trzema osiami X, Y i Z.
- Materiał: stal konstrukcyjna S235.
- Półfabrykat: prostopadłościan o wymiarach 60 × 40 × 20 mm.
- Operacja: wykonanie jednego otworu ślepego.
- Narzędzie: wiertło kręte HSS o średnicy 6 mm.
- Położenie otworu: X20, Y20.
- Zaprogramowana głębokość wierzchołka wiertła: 10 mm.
Pierwszą decyzją jest wybór punktu zerowego przedmiotu. W tym przykładzie przyjmujemy, że:
- X0 i Y0 znajdują się w lewym przednim narożniku górnej powierzchni materiału.
- Z0 znajduje się na górnej powierzchni półfabrykatu.
- Oś Z dodatnia skierowana jest od materiału, a ujemna w kierunku wiercenia.
Takie ustawienie ułatwia odczytywanie współrzędnych. Otwór położony 20 mm od dwóch bazujących krawędzi będzie miał współrzędne X20 Y20.
Do zapisania tego układu służy G54, czyli jedna z najczęściej stosowanych baz przedmiotu obrabianego. Wartość G54 musi zostać prawidłowo zmierzona i wpisana do tabeli przesunięć roboczych sterowania. Nie wystarczy wybrać jej w programie, jeżeli maszyna nie ma poprawnie ustawionych rzeczywistych współrzędnych.
Drugim elementem jest korekcja długości narzędzia. W przykładzie zastosujemy numer T1 oraz korekcję H01. Po zamocowaniu wiertła należy zmierzyć jego długość i zapisać wynik w odpowiedniej tabeli narzędziowej. Numer H01 musi wskazywać właściwą wartość korekcji, a nie tylko odpowiadać numerowi narzędzia z nazwy.
Następnie dobieramy parametry skrawania. Dla przykładowego wiertła HSS Ø6 mm i stali S235 można przyjąć orientacyjnie:
- prędkość obrotową wrzeciona: 1300 obr./min,
- posuw roboczy: 130 mm/min,
- posuw na obrót: 0,10 mm/obr.,
- wysokość bezpiecznego przejazdu: Z50,
- płaszczyzna rozpoczęcia wiercenia: Z5.
Prędkość skrawania wynosi w tym przypadku około 24,5 m/min. Można ją sprawdzić ze wzoru:
Vc = (π × D × n) / 1000
gdzie:
- D – średnica wiertła w milimetrach,
- n – prędkość obrotowa wrzeciona w obr./min.
Posuw liniowy wynika z zależności:
F = f × n
czyli 0,10 × 1300 = 130 mm/min.
To parametry przykładowe, a nie uniwersalna recepta dla każdego wiertła. Przy narzędziu z węglika spiekanego, innej geometrii ostrza lub innym gatunku stali wartości trzeba dobrać ponownie na podstawie danych producenta narzędzia i możliwości obrabiarki.
Istotna jest również głębokość otworu. Wiertło o kącie wierzchołkowym 118° i średnicy 6 mm ma stożkową końcówkę o wysokości około 1,8 mm. Jeżeli zaprogramowane Z-10 oznacza położenie samego wierzchołka, pełna średnica otworu będzie miała głębokość około 8,2 mm. Jeśli rysunek wymaga 10 mm głębokości walcowej, trzeba uwzględnić geometrię wiertła i zaprogramować odpowiednio głębszy ruch.
Dopiero po ustaleniu tych danych można przejść do pisania kodu. Pominięcie przygotowania układu współrzędnych jest jednym z najczęstszych powodów błędów podczas pierwszych prób programowania.
2. Napisz pierwszy program CNC w kodzie ISO krok po kroku
Program CNC składa się z kolejnych bloków. Każdy blok zawiera instrukcję lub zestaw instrukcji określających, co ma wykonać obrabiarka.
Dla opisanego wcześniej przykładu program może wyglądać następująco:
%
O0001 (OTWOR D6 W STALI S235)

G21 G17 G90 G94 G40 G49 G80
G54

T1 M06
S1300 M03

G00 G43 H01 Z50.
M08

G00 X20. Y20.
G00 Z5.

G01 Z-10. F130.

G00 Z50.

M09
M05
G49

M30
%
Jest to przykład programu w składni typowej dla sterowań z rodziny Fanuc. Poszczególne funkcje warto rozpoznać przed uruchomieniem maszyny.
Pierwszy blok – ustawienie trybów pracy:
G21 G17 G90 G94 G40 G49 G80
Każde polecenie odpowiada za inny aspekt pracy:
- G21 – ustawia jednostki metryczne, czyli milimetry.
- G17 – wybiera płaszczyznę roboczą XY.
- G90 – aktywuje programowanie absolutne.
- G94 – ustawia posuw w milimetrach na minutę.
- G40 – anuluje korekcję promienia narzędzia.
- G49 – anuluje korekcję długości narzędzia.
- G80 – anuluje aktywny cykl obróbkowy.
Taki blok początkowy porządkuje stan modalny sterowania. Jest szczególnie przydatny, gdy wcześniej wykonywano inny program i mogły pozostać aktywne ustawienia wpływające na ruchy osi.
Drugi blok – wybór bazy przedmiotu:
G54
Sterowanie wykorzystuje wcześniej ustawione przesunięcie robocze. Od tej chwili współrzędne X, Y i Z odnoszą się do przyjętego punktu zerowego materiału.
Trzeci blok – wybór narzędzia:
T1 M06
T1 oznacza wybór narzędzia numer 1, natomiast M06 wywołuje procedurę wymiany narzędzia. Sposób wykonania tej czynności zależy od konstrukcji obrabiarki i konfiguracji sterowania. Na maszynie z ręczną wymianą narzędzi operator musi wykonać odpowiednie czynności zgodnie z procedurą producenta.
Czwarty blok – uruchomienie wrzeciona:
S1300 M03
S1300 określa prędkość obrotową 1300 obr./min, a M03 uruchamia wrzeciono w kierunku zgodnym z ruchem wskazówek zegara.
Przy wiertle prawoskrętnym jest to standardowy kierunek pracy. Przed uruchomieniem należy jednak potwierdzić kierunek obrotów i sposób mocowania narzędzia.
Piąty blok – aktywacja korekcji długości i ustawienie wysokości:
G00 G43 H01 Z50.
G00 oznacza ruch szybki, G43 aktywuje korekcję długości narzędzia, a H01 wskazuje odpowiedni rejestr korekcji.
Maszyna przemieszcza narzędzie do pozycji Z50, czyli 50 mm powyżej przyjętego zera na powierzchni materiału. Taką wysokość można zastosować tylko wtedy, gdy mieści się w zakresie ruchu osi i zapewnia odpowiedni prześwit nad detalem oraz mocowaniem.
Szósty blok – włączenie chłodzenia:
M08
Polecenie uruchamia chłodziwo. W przypadku wiercenia w stali odpowiednio dobrane chłodzenie pomaga odprowadzać ciepło i usuwać wióry ze strefy skrawania.
Siódmy blok – dojazd do miejsca obróbki:
G00 X20. Y20.
G00 Z5.
Pierwsza linia ustawia narzędzie nad środkiem planowanego otworu. Druga sprowadza je na wysokość 5 mm nad powierzchnią materiału.
Oba ruchy odbywają się z posuwem szybkim. Dlatego przed uruchomieniem trzeba upewnić się, że na drodze narzędzia nie znajdują się szczęki imadła, śruby mocujące ani inne elementy wyposażenia.
Ósmy blok – wykonanie wiercenia:
G01 Z-10. F130.
To najważniejsza linia programu. G01 oznacza ruch roboczy z zadanym posuwem, Z-10 określa położenie końcowe w osi Z, a F130 ustala prędkość posuwu na poziomie 130 mm/min.
Narzędzie wykonuje ruch w głąb materiału, zachowując zadany posuw. Sterowanie realizuje go zgodnie z aktywnymi układami współrzędnych i korekcjami.
Dziewiąty blok – wycofanie narzędzia:
G00 Z50.
Po zakończeniu wiercenia wiertło wraca ruchem szybkim do bezpiecznej wysokości. Dopiero po wycofaniu narzędzia można wyłączyć chłodzenie i wrzeciono.
Dziesiąty blok – zakończenie programu:
M09
M05
G49
M30
Znaczenie poleceń:
- M09 – wyłącza chłodzenie.
- M05 – zatrzymuje wrzeciono.
- G49 – anuluje korekcję długości narzędzia.
- M30 – kończy program i zwykle przewija go do początku.
Znak % oraz sposób zapisu numeru programu mogą zależeć od sterowania. Niektóre obrabiarki wymagają innego formatu nagłówka lub końca programu.
Ważne: program pokazuje podstawową logikę programowania, ale nie jest uniwersalnym plikiem do uruchomienia na każdej maszynie. Poszczególne sterowania mogą różnić się obsługą wymiany narzędzia, funkcji pomocniczych i niektórych poleceń. Przed wykorzystaniem kodu trzeba sprawdzić dokumentację konkretnej obrabiarki.
3. Sprawdź kod, wykonaj symulację i bezpiecznie uruchom program
Poprawny zapis składni nie oznacza jeszcze, że program jest bezpieczny. Sterowanie może zaakceptować kod, mimo że punkt zerowy znajduje się w niewłaściwym miejscu albo korekcja narzędzia zawiera błędną wartość.
Dlatego pierwsze uruchomienie powinno odbywać się według określonej procedury.
Najpierw sprawdź trzy najważniejsze ustawienia:
- G54 – punkt zerowy przedmiotu. Porównaj wartości X, Y i Z z rzeczywistym zamocowaniem materiału. Szczególną uwagę zwróć na Z0. Jeśli zostało ustawione na stole zamiast na górnej powierzchni detalu, zaprogramowana głębokość wiercenia będzie inna niż zakładana.
- H01 – korekcja długości wiertła. Sprawdź, czy rejestr zawiera pomiar aktualnie zamocowanego narzędzia. Błędna korekcja może doprowadzić do uderzenia w materiał lub elementy mocujące.
- T1 – właściwe narzędzie. Numer w programie musi odpowiadać narzędziu zamocowanemu w obrabiarce. Sprawdź średnicę, stan ostrza i sposób osadzenia w oprawce.
Kolejny etap to symulacja. Wiele współczesnych sterowań CNC oferuje podgląd toru ruchu narzędzia. Można w nim sprawdzić kolejność przejazdów, pozycję otworu i głębokość wiercenia.
Symulacja ma jednak ograniczenia. Jeżeli nie odwzorowuje rzeczywistego imadła, uchwytu, oprawki i zamocowania materiału, nie wykryje wszystkich możliwych kolizji. Nie zastępuje również kontroli korekcji wpisanych do sterowania.
Przed pierwszym skrawaniem zastosuj następującą kolejność:
- sprawdź, czy materiał jest stabilnie zamocowany;
- upewnij się, że wiertło nie ma uszkodzonych krawędzi skrawających;
- sprawdź, czy wybrany układ G54 jest prawidłowy;
- zweryfikuj położenie narzędzia i wartość H01;
- przeprowadź symulację programu;
- wykonaj próbne uruchomienie zgodnie z procedurą producenta maszyny, wykorzystując tryb pojedynczego bloku i odpowiednio ograniczoną prędkość przejazdów;
- podczas pierwszej obróbki obserwuj zachowanie maszyny, odprowadzanie wiórów i jakość wykonywanego otworu.
Nie należy omijać blokad drzwi ani traktować przycisku Feed Hold jako zamiennika zatrzymania awaryjnego. Przed uruchomieniem trzeba również znać działanie przycisków zatrzymania i procedurę bezpiecznego przerwania cyklu na danej obrabiarce.
Częstym błędem początkujących jest także bezrefleksyjne zmniejszanie posuwu podczas skrawania. Niższa wartość nie zawsze oznacza bezpieczniejszą obróbkę. Przy zbyt małym posuwie wiertło może zacząć trzeć zamiast prawidłowo skrawać, co zwiększa temperaturę i przyspiesza zużycie ostrza.
Jeżeli operator dopiero uczy się interpretowania kodów G i M, ustawiania narzędzi oraz obsługi sterowania, pomocne mogą być materiały szkoleniowe marki Numerika, dostępne pod adresem www.numerika.pl/kurs-programowanie-operator-cnc. Takie przygotowanie pozwala uporządkować podstawy programowania i lepiej rozumieć zależności między kodem, korekcjami a rzeczywistymi ruchami obrabiarki. Przy nauce praktycznej nadal trzeba jednak korzystać z instrukcji konkretnego sterowania i procedur obowiązujących na stanowisku.
Najważniejsza zasada przy pierwszym uruchomieniu jest prosta: najpierw potwierdź G54 i H01, później sprawdź tor narzędzia, a dopiero na końcu wykonaj skrawanie. Nie zaczynaj od poprawiania parametrów posuwu, jeśli rzeczywistym problemem jest błędnie ustawiony punkt zerowy.
4. FAQ – najczęstsze pytania o pierwszy program CNC w kodzie ISO
Czy kod ISO jest taki sam dla każdej obrabiarki CNC?
Nie. Podstawowe funkcje G i M są często podobne, ale konkretna składnia, cykle i funkcje pomocnicze zależą od sterowania oraz producenta maszyny.
Co oznacza G54 w programie CNC?
G54 wybiera pierwszy standardowy układ współrzędnych przedmiotu. Określa położenie zera detalu względem układu maszyny. Jego wartości ustawia operator lub technolog.
Czym różnią się G00 i G01?
G00 realizuje ruch szybki, wykorzystywany przede wszystkim do pozycjonowania narzędzia. G01 wykonuje ruch liniowy z zaprogramowanym posuwem roboczym F.
Co oznacza parametr F130?
W przedstawionym przykładzie oznacza posuw 130 mm/min, ponieważ wcześniej aktywowano G94. Wartość posuwu musi odpowiadać narzędziu, materiałowi i warunkom obróbki.
Czy pierwszy program można napisać bezpośrednio na sterowaniu maszyny?
Tak. Prosty program można wprowadzić z panelu obrabiarki. Bezpieczniej jednak najpierw sprawdzić składnię, współrzędne i kolejność bloków, a następnie przeprowadzić symulację.
Jakie polecenia warto poznać na początku nauki CNC?
W pierwszej kolejności G00, G01, G02, G03, G17, G21, G40, G43, G49, G54, G90, G91, G94 oraz podstawowe funkcje M03, M05, M06, M08, M09 i M30. Pozwalają zrozumieć ruchy narzędzia, układy współrzędnych, korekcje i sterowanie pracą obrabiarki.
Pierwsze ćwiczenie najlepiej wykonać na pojedynczym otworze, bez komplikowania programu dodatkowymi cyklami i narzędziami. Zacznij od sprawdzenia G54, następnie zmierz długość wiertła i zweryfikuj H01. Dopiero gdy te dwa ustawienia są poprawne, przejdź do symulacji i próbnego uruchomienia. To właśnie błędy w bazie przedmiotu i korekcji narzędzia należy wyeliminować w pierwszej kolejności, zanim zaczniesz szukać problemów w samym kodzie ISO.